O fluxo do processo de grafite de carbono impregnado inclui principalmente as seguintes etapas:
Estágio de preparação:
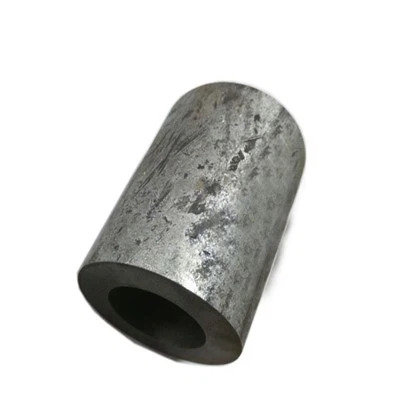
Processamento em branco: Processe a haste de grafite em material de tubo, deixando uma margem de processamento de 2 a 3 mm para os diâmetros interno e externo do tamanho do produto acabado. Se a peça bruta for um bloco grande, corte o material com um rebolo fino e depois transforme-o em um material tubular, garantindo que a superfície da peça bruta esteja limpa e que nenhum óleo possa aderir.
Lavagem: Use ar comprimido para limpar o pó de grafite na superfície do material do tubo ou lave-o com água da torneira para evitar bloquear as lacunas na superfície de impregnação e afetar o efeito de impregnação.
Cozimento em baixa temperatura: aqueça o material do tubo a 70 ~ 80 graus, mantenha-o por 2 horas e depois resfrie-o naturalmente para remover a umidade dos poros.
Estágio de impregnação:
Preparação do equipamento: Coloque o material do tubo de grafite na cesta de arame, mantenha uma distância de mais de 2 mm entre os materiais do tubo e use tela de arame para isolar cada camada. Em seguida, coloque o cesto na chaleira de impregnação, deixando um espaçamento de 1/5 da profundidade do corpo da chaleira em relação ao flange da boca da chaleira. Feche a tampa da chaleira e aperte os parafusos de fixação uniformemente.
Aspiração: Aumente o grau de vácuo para cerca de 0.1MPa (coluna 750-760mmHg) por 30 minutos.
Impregnação de resina: Inale a resina na chaleira de impregnação de resina, e a altura deve ser 100mm acima da peça de trabalho. Introduza ar comprimido de 0,6-0,8MPa e mantenha por 4-5 horas.
Descarga de resina: Retire o produto após despressurização. Depois que o produto estiver fora da chaleira por 2 horas, a resina da superfície externa do produto pode ser limpa com água alcalina e serragem.
Estágio de cura:
Cura à temperatura ambiente: Coloque o produto em local fresco e ventilado para secar naturalmente, geralmente por no mínimo 48 horas.
Cura por pressão e aquecimento: Coloque o produto seco na chaleira de cura, pressurize e aqueça para curar. A pressão deve ser 0,1 MPa maior do que durante a impregnação e a temperatura é geralmente de 130 graus. O aumento adequado da temperatura de cura pode promover o efeito de cura da resina fenólica e melhorar a resistência à corrosão.
Estágio de detecção de vazamento:
Teste de detecção de vazamento: A permeabilidade ao ar dos produtos curados é geralmente testada pelo seguinte método: selecionar aleatoriamente 3 peças de cada lote de produtos, remover a superfície externa, prender as duas extremidades do tubo com duas juntas de borracha em um acessório especial e, em seguida, passe nitrogênio seco no orifício interno do tubo. A pressão de teste é a pressão máxima de operação do produto, e o teste dura 15 minutos para observar se há bolhas.